Domain geschäftsprozessanalyse.de kaufen?
Wir ziehen mit dem Projekt
geschäftsprozessanalyse.de um.
Sind Sie am Kauf der Domain
geschäftsprozessanalyse.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain geschäftsprozessanalyse.de kaufen?
Wie kann Workflow-Automatisierung die Effizienz und Produktivität in Unternehmen steigern?
Workflow-Automatisierung kann wiederkehrende Aufgaben automatisieren, was Zeit spart und menschliche Fehler reduziert. Durch die Automatisierung von Prozessen können Mitarbeiter sich auf wichtigere Aufgaben konzentrieren und die Produktivität steigern. Außerdem ermöglicht es eine schnellere Durchführung von Aufgaben und verbessert die Kommunikation zwischen den Teams. **
Wie kann die Workflow-Automatisierung die Effizienz und Produktivität am Arbeitsplatz steigern?
Durch die Automatisierung wiederkehrender Aufgaben können Mitarbeiter Zeit sparen und sich auf wichtigere Aufgaben konzentrieren. Workflow-Automatisierung kann auch die Fehlerquote reduzieren und die Genauigkeit der Arbeit verbessern. Zudem ermöglicht sie eine schnellere Bearbeitung von Aufgaben und eine effizientere Kommunikation zwischen Teammitgliedern. **
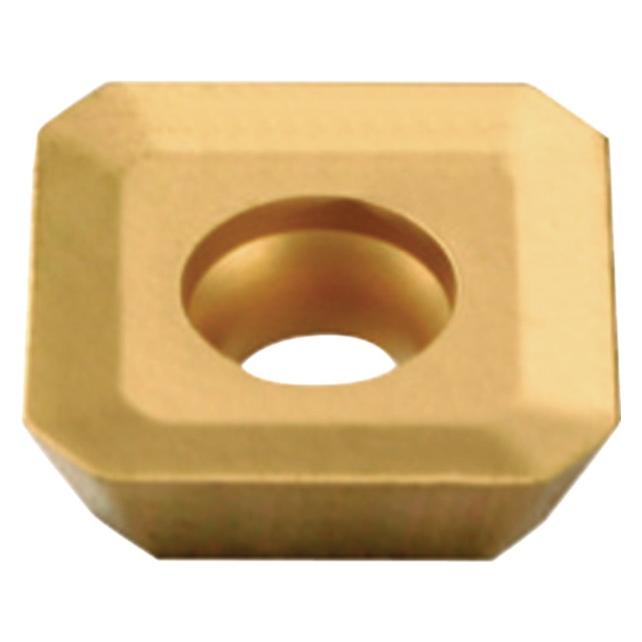
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
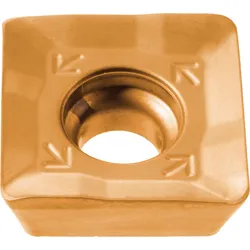
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle140,57 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle123,42 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,79 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Wie kann die Workflow-Automatisierung die Effizienz und Produktivität in Unternehmen verbessern?
Durch die Automatisierung von wiederkehrenden Aufgaben können Mitarbeiter Zeit sparen und sich auf wichtigere Aufgaben konzentrieren. Workflow-Automatisierung reduziert menschliche Fehler und sorgt für eine konsistente und effiziente Arbeitsweise. Durch die Integration verschiedener Systeme können Prozesse nahtlos und effektiv ablaufen. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **

Wie werden Relationen auf r x r definiert?
Relationen auf r x r werden definiert, indem man Paare von Elementen aus r x r auswählt und festlegt, ob diese Paare in der Relation stehen oder nicht. Eine Relation auf r x r kann zum Beispiel als eine Teilmenge von r x r aufgefasst werden, in der jedes Paar entweder in der Relation steht oder nicht. Eine andere Möglichkeit, eine Relation auf r x r zu definieren, besteht darin, eine Eigenschaft oder ein Kriterium anzugeben, das erfüllt sein muss, damit ein Paar in der Relation steht. **
Wann wird "r" mit "l" oder "r" ausgesprochen?
Die Aussprache von "r" als "l" oder "r" hängt von der Sprache ab. In einigen Sprachen wie dem Spanischen wird "r" immer als "r" ausgesprochen, während es in anderen Sprachen wie dem Japanischen je nach Position im Wort als "r" oder "l" ausgesprochen wird. In einigen Dialekten des Englischen kann "r" auch als "r" oder "l" ausgesprochen werden, je nach Region oder Sprechweise. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle123,42 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle140,57 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie kann Workflow-Automatisierung die Effizienz und Produktivität in Unternehmen steigern?
Workflow-Automatisierung kann wiederkehrende Aufgaben automatisieren, was Zeit spart und menschliche Fehler reduziert. Durch die Automatisierung von Prozessen können Mitarbeiter sich auf wichtigere Aufgaben konzentrieren und die Produktivität steigern. Außerdem ermöglicht es eine schnellere Durchführung von Aufgaben und verbessert die Kommunikation zwischen den Teams. **
-
Wie kann die Workflow-Automatisierung die Effizienz und Produktivität am Arbeitsplatz steigern?
Durch die Automatisierung wiederkehrender Aufgaben können Mitarbeiter Zeit sparen und sich auf wichtigere Aufgaben konzentrieren. Workflow-Automatisierung kann auch die Fehlerquote reduzieren und die Genauigkeit der Arbeit verbessern. Zudem ermöglicht sie eine schnellere Bearbeitung von Aufgaben und eine effizientere Kommunikation zwischen Teammitgliedern. **
-
Wie kann die Workflow-Automatisierung die Effizienz und Produktivität in Unternehmen verbessern?
Durch die Automatisierung von wiederkehrenden Aufgaben können Mitarbeiter Zeit sparen und sich auf wichtigere Aufgaben konzentrieren. Workflow-Automatisierung reduziert menschliche Fehler und sorgt für eine konsistente und effiziente Arbeitsweise. Durch die Integration verschiedener Systeme können Prozesse nahtlos und effektiv ablaufen. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
-
Wendeschneidplatte APKT160408PDR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle123,42 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,79 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT100305PDER-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 2,88mm · s: 3,5mm · l: 11mm · d: 6,7mm · r: 0,5mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 9 mm in Stahl / 6,8 mm in Rostfrei / 9 mm in Guss / - mm in NE-Metalle / 5,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle107,08 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte KNUX160410SR-M PMK40 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,76mm · s: 4,76mm · l: 19,5mm · d: 9,525mm · l1: 16,15mm · r: 1,0mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 4,8 mm in Stahl / 3,6 mm in Rostfrei / 4,8 mm in Guss / - mm in NE-Metalle / 2,9 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,6 mm/U in Stahl / 0,45 mm/U in Rostfrei / 0,6 mm/U in Guss / - mm/U in NE-Metalle / 0,36 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 125 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / - m/min in NE-Metalle / 25 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 230 m/min in Stahl / 135 m/min in Rostfrei / 215 m/min in Guss / - m/min in NE-Metalle / 65 m/min in Superlegierungen / - m/min in gehärtete Stähle129,66 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
-
Wie werden Relationen auf r x r definiert?
Relationen auf r x r werden definiert, indem man Paare von Elementen aus r x r auswählt und festlegt, ob diese Paare in der Relation stehen oder nicht. Eine Relation auf r x r kann zum Beispiel als eine Teilmenge von r x r aufgefasst werden, in der jedes Paar entweder in der Relation steht oder nicht. Eine andere Möglichkeit, eine Relation auf r x r zu definieren, besteht darin, eine Eigenschaft oder ein Kriterium anzugeben, das erfüllt sein muss, damit ein Paar in der Relation steht. **
-
Wann wird "r" mit "l" oder "r" ausgesprochen?
Die Aussprache von "r" als "l" oder "r" hängt von der Sprache ab. In einigen Sprachen wie dem Spanischen wird "r" immer als "r" ausgesprochen, während es in anderen Sprachen wie dem Japanischen je nach Position im Wort als "r" oder "l" ausgesprochen wird. In einigen Dialekten des Englischen kann "r" auch als "r" oder "l" ausgesprochen werden, je nach Region oder Sprechweise. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.